Visión artificial industrial: cómo validar una inspección antes de automatizar decisiones
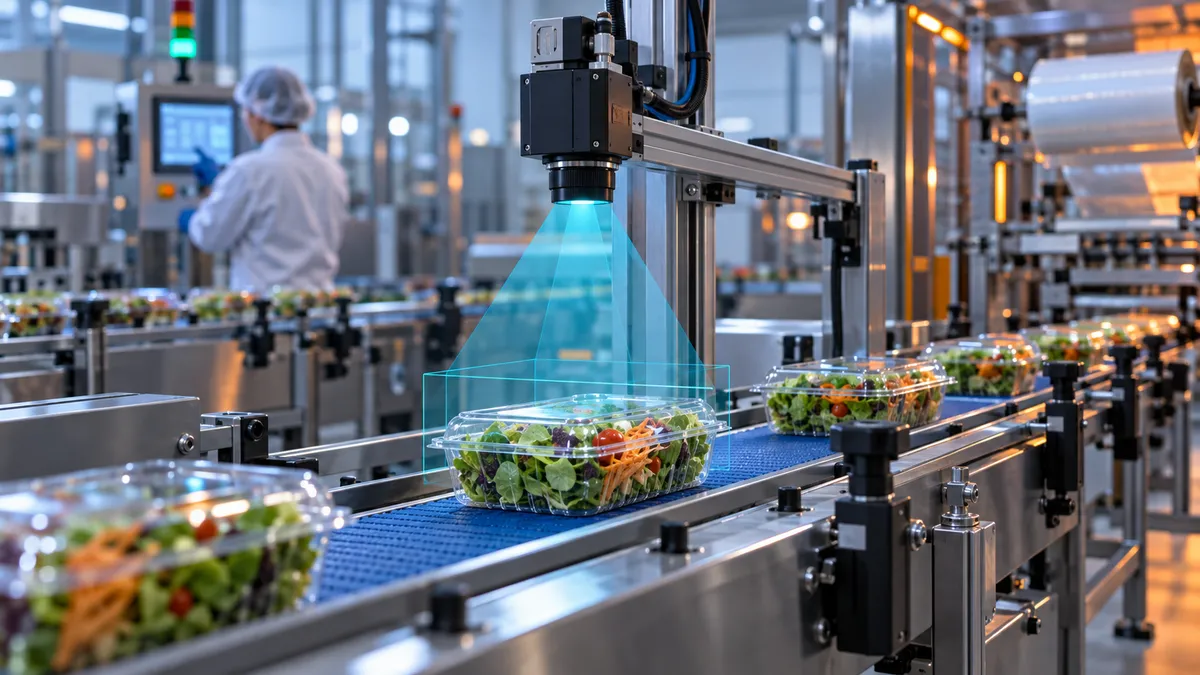
Una cámara puede observar miles de unidades por turno, pero no conoce por sí sola qué defecto importa ni cuándo una señal debe afectar a la producción. La visión artificial no empieza al instalar una cámara: empieza al acordar qué significa una inspección correcta. Sin ese trabajo previo, un proyecto puede acumular imágenes sin ayudar al operario ni mejorar el control del proceso.
En una línea de envasado, etiquetado, mecanizado o ensamblaje, la inspección visual puede ser una oportunidad para hacer más consistente una comprobación repetitiva. También puede ser una fuente de ruido si se intenta automatizar antes de entender las variaciones reales del producto, la iluminación y el ritmo de la máquina. Una prueba piloto acotada permite comprobar la viabilidad sin presentar una demostración como si fuera ya una decisión de producción.
Elegir una pregunta que se pueda responder
El primer paso no es escoger un modelo de IA, sino describir el caso de uso en términos operativos. «Revisar la calidad» es demasiado amplio. Es más útil formular una pregunta concreta: detectar una etiqueta ausente, verificar que un tapón está presente, diferenciar una posición correcta de una desviación o confirmar que un código es legible.
Cada pregunta debe incluir el contexto de planta. Conviene documentar qué producto pasa por la línea, cuántas referencias existen, cuál es la velocidad habitual, qué variaciones son admisibles y qué ocurre hoy cuando aparece un defecto. También hay que decidir cómo se etiquetarán las imágenes de prueba y quién puede confirmar si un ejemplo es correcto, incorrecto o incierto.
Una inspección automática no debe sustituir el criterio de planta: debe convertirlo en una regla que pueda comprobarse, revisarse y mejorar.
Definir esta base evita entrenar o configurar un sistema con ejemplos ambiguos. Una marca de impresión puede ser irrelevante para una referencia y crítica para otra. Un envase puede parecer distinto por la luz, sin tener ningún problema. La experiencia de producción, calidad y mantenimiento es la que da significado a la imagen.
Preparar la escena antes de capturar datos
La cámara solo puede analizar lo que ve de forma repetible. Por eso una prueba debe revisar primero la escena: distancia y ángulo de captura, lente, iluminación, vibración, fondos, suciedad, velocidad del producto y posibilidad de que dos unidades se solapen. Resolver estos elementos suele aportar más fiabilidad que añadir complejidad al algoritmo.
Una recogida inicial de muestras debería representar condiciones normales y difíciles. Por ejemplo:
- referencias, tamaños y acabados distintos;
- cambios de turno o de iluminación ambiental;
- ejemplos conformes y no conformes confirmados;
- posición real del producto en la cinta;
- imágenes con reflejos, polvo o embalajes parcialmente ocultos.
No se trata de reunir miles de imágenes sin criterio. Es preferible un conjunto trazable, con fecha, referencia y resultado de revisión, que permita descubrir qué situaciones faltan. Si no hay ejemplos reales de un defecto, la prueba debe declarar esa limitación en vez de prometer que lo detectará.
Medir el resultado con el equipo de planta
En la fase piloto, una alarma de la cámara no debería accionar directamente un rechazo ni detener una máquina. Primero se puede trabajar en modo observación: registrar el resultado, contrastarlo con la revisión humana y analizar las discrepancias. Así se conoce cuántos casos correctos detecta el sistema, cuántos avisos innecesarios genera y qué tipo de imagen provoca cada error.
La métrica no es solo técnica. Un aviso que llega tarde puede no servir aunque sea preciso; una detección que exige revisar demasiadas unidades puede trasladar trabajo al operario. El objetivo es acordar un criterio de aceptación útil para el proceso: qué evidencia se guarda, quién revisa excepciones y cuándo una señal merece escalarse.
También conviene conservar las versiones de la configuración, las muestras utilizadas y los cambios realizados durante la prueba. Esa trazabilidad permite explicar por qué cambió un resultado y evita que una mejora futura se apoye en reglas que nadie conoce.
Integrar sin desplazar las protecciones existentes
Cuando el piloto ofrece resultados consistentes, llega el momento de diseñar la integración. La cámara puede enviar un evento a una aplicación, un SCADA o un PLC, pero las funciones de seguridad y los enclavamientos de máquina deben mantener su lógica definida y validada. Una red de datos o un servicio de IA no debe convertirse en la única barrera ante un riesgo de operación.
La integración necesita señales claras: identificador de unidad, resultado de inspección, nivel de confianza cuando aplique, marca de tiempo y estado de comunicación. También requiere definir qué pasa si la cámara, la red o el servicio de análisis dejan de estar disponibles. Empezar con una notificación o una revisión asistida suele ser una forma prudente de comprobar el flujo completo antes de automatizar una acción.
En Proyingel podemos ayudar a unir visión, comunicaciones industriales y datos de proceso desde un alcance verificable. ¿Tiene una inspección concreta que le gustaría convertir en una prueba técnica con criterios claros? Podemos estudiar una primera fase de trabajo.